
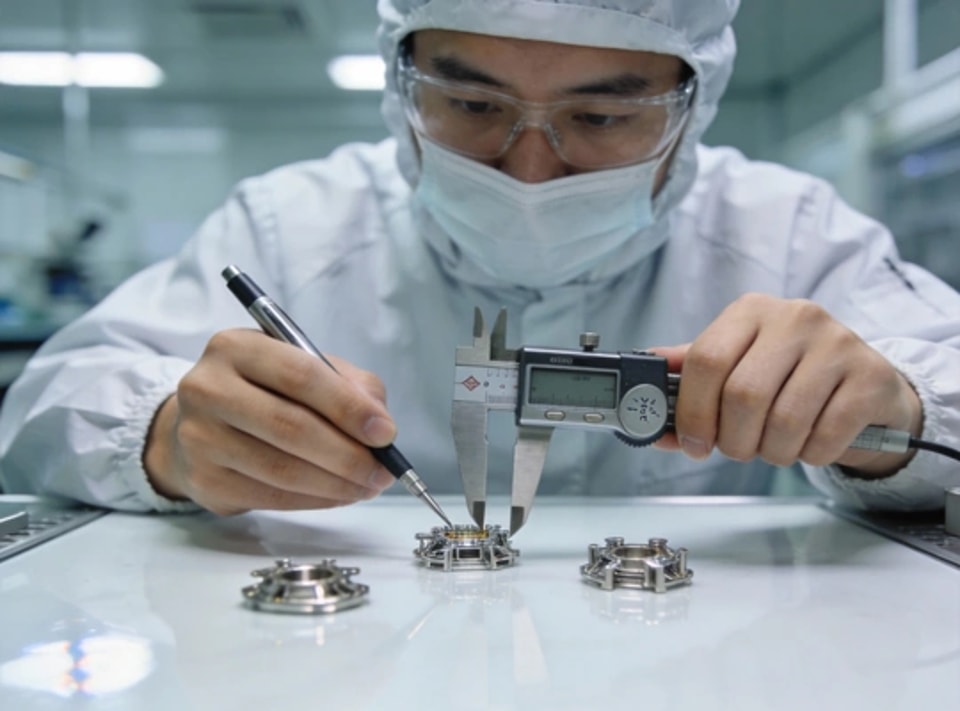
Templates29 tự hào thông báo đã đạt chứng nhận AS9100D, tiêu chuẩn quản lý chất lượng được công nhận trên toàn cầu trong ngành hàng không vũ trụ, sau quá trình chuẩn bị và đánh giá nghiêm ngặt kéo dài 12 tháng do TUV Rheinland thực hiện.Phạm vi chứng nhậnGia công CNC nhôm, titan và hợp kim niken dùng trong ngành hàng không vũ trụGia công hình học phức tạp 5 trục cho các bộ phận kết cấu và động cơKiểm tra sản phẩm đầu tiên (FAI) theo tiêu chuẩn AS9102Truy xuất nguồn gốc vật liệu toàn diện từ phôi nguyên liệu đến linh kiện hoàn thiệnĐầu tư vào chất lượngĐể đáp ứng chứng nhận này, Templates29 đã đầu tư 2,5 triệu USD vào cơ sở hạ tầng chất lượng mới, bao gồm:Máy đo tọa độ CMM Zeiss Contura G2 với đầu dò quét VAST XTR goldKhu vực kiểm tra chuyên dụng trong phòng sạch hàng không vũ trụ (Cấp 100.000)Nâng cấp hệ thống ERP với khả năng truy xuất theo lô và xử lý dữ liệu tuân thủ ITARChương trình đào tạo toàn diện dành cho toàn bộ 45 nhân viên sản xuất"Chứng nhận AS9100D thể hiện cam kết của chúng tôi đối với các tiêu chuẩn chất lượng cao nhất trong lĩnh vực sản xuất chính xác. Dấu mốc này giúp Templates29 tự tin phục vụ các nhà cung cấp hàng không vũ trụ cấp 1 và cấp 2." - Giám đốc Chất lượng, Templates29

Templates29 nâng cao năng lực gia công chính xác với ba trung tâm gia công đồng thời 5 trục DMG Mori DMU 65 monoBLOCK, cho phép sản xuất các linh kiện hàng không vũ trụ và y tế phức tạp vốn trước đây cần nhiều lần gá đặt.Năng lực mớiGia công đồng thời 5 trục:Khả năng gia công biên dạng toàn diện cho cánh quạt, cánh tuabin và các bề mặt dạng tự doTrục chính tốc độ cao:Trục chính HSK-A63 đạt 20.000 vòng/phút, cho phép gia công tinh nhôm và titanTự động hóa:Tích hợp hệ thống pallet Erowa Robot Compact 80, cho phép vận hành không người trong 72 giờĐộ chính xác:Độ chính xác thể tích dưới 8 μm trên toàn bộ vùng gia công 650 × 520 × 475 mmVật liệu đã được thẩm địnhNhôm: 6061-T6, 7075-T6, 2024-T3Titan: Ti-6Al-4V (Cấp 5), CP Cấp 2Hợp kim niken: Inconel 718, Inconel 625Thép không gỉ: 17-4PH, 15-5PH, 316LVí dụ ứng dụngCác dự án đầu tiên gồm giá đỡ kết cấu vệ tinh (7075-T6, ±0,015 mm), tấm dẫn hướng cấy ghép y tế (Ti-6Al-4V, Ra 0,4 μm) và bánh nén bộ tăng áp (Inconel 718), cho thấy tính linh hoạt và độ chính xác của dây chuyền gia công 5 trục mới.
Templates29 thông báo khai trương cơ sở sản xuất thông minh mới rộng 10.000 m², với khoản đầu tư 15 triệu USD vào năng lực sản xuất thế hệ mới và công nghệ Công nghiệp 4.0.Điểm nổi bật của cơ sở48 trung tâm gia công CNC, trong đó có 12 máy 5 trục mới (DMG Mori, Mazak)Tự động hóa khâu vận chuyển vật liệu bằng đội xe AGV và tháp lưu trữ dạng đứngGiám sát sản xuất theo thời gian thực thông qua cảm biến IoT trên từng máyHệ thống quản lý dụng cụ tập trung, theo dõi dụng cụ bằng RFID và thiết lập thông số tự độngCác tính năng bền vữngHệ thống điện mặt trời áp mái công suất 500 kW, đáp ứng 35% nhu cầu năng lượngHệ thống tái chế dung dịch làm mát tuần hoàn khép kín, giúp giảm 60% lượng nước tiêu thụĐèn LED tích hợp cảm biến hiện diện được lắp đặt khắp khu vực sản xuấtChương trình tái chế phoi kim loại thu hồi 98% phế liệu để nấu chảy lạiTác động đến năng lực sản xuấtCơ sở mới giúp tăng gấp đôi công suất sản xuất hằng năm, lên hơn 5 triệu linh kiện, với các dây chuyền sản xuất chuyên biệt phục vụ khách hàng trong lĩnh vực ô tô, hàng không vũ trụ và thiết bị y tế. Nhà máy sẽ đi vào hoạt động đầy đủ từ quý II năm 2026.
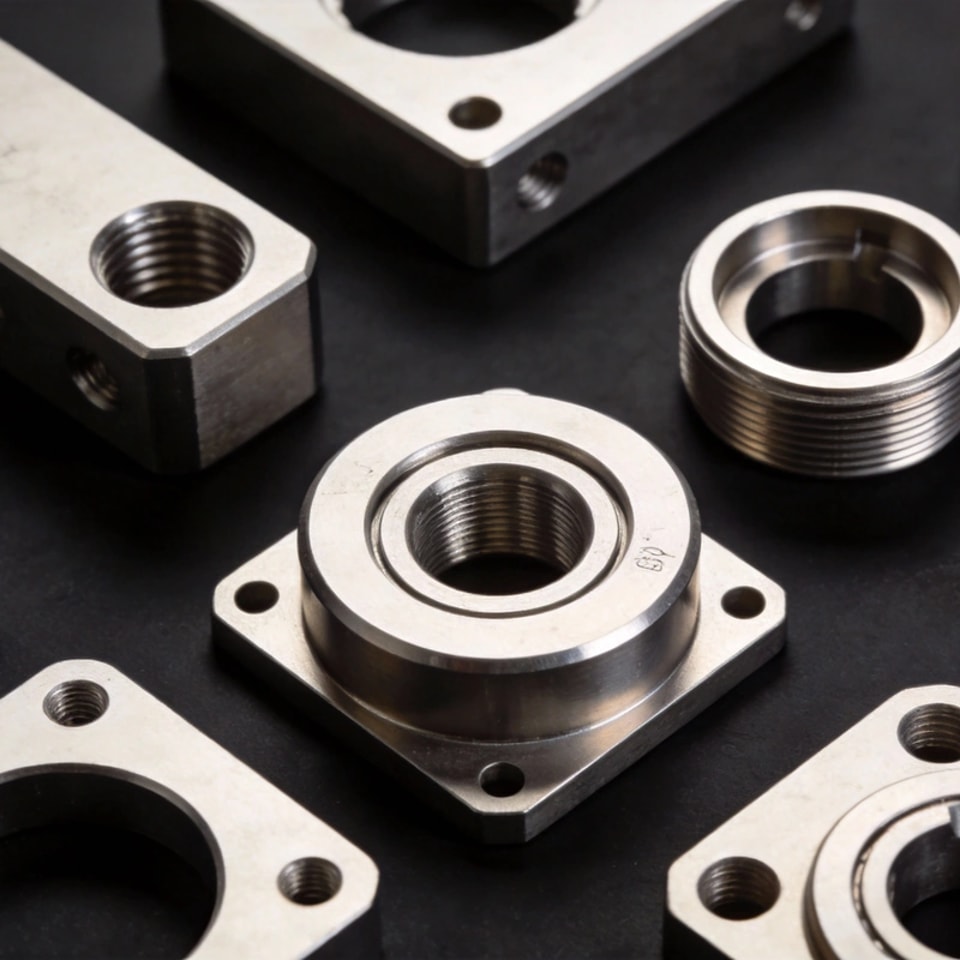
Templates29 thông báo đã lắp đặt và đưa vào vận hành máy đúc áp lực buồng nguội Toshiba DC2000J-GS 2.000 tấn, giúp mở rộng đáng kể năng lực sản xuất các linh kiện kết cấu nhôm cỡ lớn cho ngành ô tô và viễn thông.Thông số kỹ thuật máyLực kẹp:2.000 tấn, hỗ trợ diện tích chiếu lên đến 3.200 cm²Khối lượng mỗi lần phun:Lên đến 25 kg nhôm mỗi chu kỳKích thước bàn máy:1.600 × 1.400 mm, phù hợp với vỏ thiết bị cỡ lớn và chi tiết đúc kết cấuThời gian chu kỳ:Chu kỳ được tối ưu trong 45–90 giây, kèm giám sát quy trình theo thời gian thựcTế bào sản xuất tích hợpRobot ABB 6 trục đảm nhiệm lấy sản phẩm, tôi nguội và cấp phôi cho máy ép cắt ba viaMáy ép cắt ba via Buhler tự động loại bỏ ba viaTrạm kiểm tra X-quang phát hiện độ rỗ (ASTM E505 Cấp 2)Máy quang phổ xác minh thành phần hợp kim theo thời gian thựcỨng dụng mục tiêuDây chuyền 2000T được cấu hình chuyên biệt để sản xuất vỏ khay pin xe điện, vỏ trạm gốc 5G macro và dầm ngang kết cấu ô tô, đáp ứng yêu cầu về độ nguyên vẹn của thành mỏng và tính chất cơ học cao với hợp kim A380 và A356-T6.

Lựa chọn đúng hợp kim nhôm là yếu tố then chốt để tối ưu hiệu suất, khả năng gia công và chi phí của các chi tiết gia công CNC. Hướng dẫn kỹ thuật này so sánh những hợp kim nhôm được sử dụng phổ biến nhất và các ứng dụng phù hợp nhất.So sánh hợp kim6061-T6 (Hợp kim đa dụng)Độ bền kéo:310 MPa, giới hạn chảy 276 MPaKhả năng gia công:Rất tốt — phoi tạo thành thuận lợi, dao cụ ít bị mài mònKhả năng hàn:Rất tốt — duy trì 60% độ bền trong vùng ảnh hưởng nhiệt sau khi hóa già lạiPhù hợp nhất cho:Giá đỡ kết cấu, vỏ máy, đồ gá và các chi tiết gia công thông dụngChỉ số chi phí:1,0× (mức chuẩn)7075-T6 (Loại có độ bền cao)Độ bền kéo:572 MPa, giới hạn chảy 503 MPaKhả năng gia công:Rất tốt — cần dao sắc và gá đặt chắc chắnKhả năng hàn:Kém — không khuyến nghị dùng cho các kết cấu hànPhù hợp nhất cho:Kết cấu hàng không vũ trụ, chi tiết chịu ứng suất cao, giải pháp thay thế thép có trọng lượng nhẹChỉ số chi phí:1,8× (so với 6061)2024-T3 (Loại chịu mỏi tốt)Độ bền kéo:483 MPa, giới hạn chảy 345 MPaKhả năng gia công:Tốt — hơi có tính mài mòn, nên dùng dụng cụ cắt hợp kim carbideKhả năng hàn:Kém — thường được ghép bằng đinh tán hoặc liên kết cơ khíPhù hợp nhất cho:Tấm vỏ máy bay, cấu kiện kết cấu chịu tải trọng mỏi, bộ phận thân máy bayChỉ số chi phí:1,5× (so với 6061)Ma trận quyết định lựa chọnTiêu chí6061-T67075-T62024-T35052-H32Độ bềnTrung bìnhCaoCaoThấpKhả năng chống ăn mònTốtKháKháXuất sắcKhả năng hànXuất sắcKémKémXuất sắcKhả năng anot hóaXuất sắcTốtKháTốtChi phíThấpCaoTrung bìnhThấpMẹo thiết kế cho sản xuất (DFM)Ưu tiên chỉ định hợp kim 6061-T6, trừ khi các đặc tính cụ thể đòi hỏi loại khácVới hợp kim 7075, thiết kế chiều dày thành tối thiểu 2 mm để tránh biến dạng trong quá trình gia côngChọn trạng thái T6 để đạt độ bền tối đa; chọn T651 cho tấm đã khử ứng suất nhằm giảm cong vênhCân nhắc khả năng tương thích với anod hóa ngay từ đầu — hợp kim 2024 cho màu không đồng nhất khi anod hóa trang trí
Bức tranh sản xuất toàn cầu đang thay đổi căn bản khi các OEM trong lĩnh vực ô tô, điện tử, y tế và công nghiệp đẩy nhanh chiến lược đưa sản xuất về nước (reshoring) và chuyển sản xuất đến các quốc gia lân cận (nearshoring). Bài phân tích này xem xét các động lực và tác động đối với nhà cung cấp linh kiện B2B.Các động lực chính thúc đẩy xu hướng đưa sản xuất về nước1. Khả năng chống chịu của chuỗi cung ứngBài học sau đại dịch: 78% OEM cho biết đang tăng cường đa dạng hóa nhà cung cấp trong nướcBất ổn địa chính trị thúc đẩy chiến lược tìm nguồn cung “China+1” và “China+2”Chi phí lưu kho khiến chuỗi cung ứng ngắn hơn trở nên hiệu quả hơn về mặt kinh tế2. Tổng chi phí sở hữu (TCO)Chi phí lao động ở nước ngoài tăng khiến chênh lệch chi phí của linh kiện chính xác thu hẹp còn 8–15%Chi phí vận chuyển đã ổn định nhưng vẫn cao gấp 2,3 lần so với mức năm 2019Chi phí liên quan đến chất lượng (phế phẩm, gia công lại, bảo hành) thường cao hơn 15–20% khi tìm nguồn cung ở nước ngoài3. Ưu đãi của chính phủĐạo luật CHIPS và IRA thúc đẩy các cam kết đầu tư hơn 200 tỷ USD vào sản xuấtƯu đãi thuế R&D 20% cho các quy trình sản xuất tiên tiếnKhấu hao nhanh đối với thiết bị vốn tại các cơ sở sản xuất được đưa về nướcTác động đối với nhà cung cấpCác nhà cung cấp linh kiện có vị thế tốt để đáp ứng nhu cầu đưa sản xuất về nước ghi nhận số lượng yêu cầu báo giá (RFQ) tăng 25–40%, đặc biệt trong các lĩnh vực gia công CNC, đúc áp lực và lắp ráp cơ điện. Nhà cung cấp có chứng nhận AS9100D, IATF 16949 và ISO 13485 đang được săn đón nhiều nhất.
Độ nhám bề mặt là một trong những thông số được chỉ định thường xuyên nhất nhưng cũng dễ bị hiểu nhầm trong sản xuất chính xác. Hướng dẫn thực tiễn này giải thích các tiêu chuẩn độ nhám bề mặt, phương pháp đo và giá trị có thể đạt được với những quy trình gia công phổ biến.Các thông số chínhRa (độ lệch trung bình số học):Thông số được chỉ định phổ biến nhất — độ lệch trung bình so với đường trung bình. Đơn giản, dễ hiểu và được sử dụng rộng rãi, nhưng có thể không thể hiện được các dạng vân bề mặt tuần hoàn.Rz (chiều cao nhấp nhô trung bình):Giá trị trung bình của năm phép đo chiều cao đỉnh-đáy lớn nhất trong chiều dài lấy mẫu. Nhạy hơn Ra với các vết xước sâu hoặc đỉnh nhấp nhô cục bộ.Rmax (độ nhám tối đa):Giá trị đo chiều cao đỉnh-đáy lớn nhất đơn lẻ. Đặc biệt quan trọng với bề mặt làm kín và lỗ ổ trục, nơi cần xét đến điều kiện bất lợi nhất.Bảng khả năng gia công theo quy trìnhQuy trìnhKhoảng Ra (μm)Ra điển hìnhGhi chúTiện thô3,2–12,56.3Bề mặt sau gia công, dùng mảnh dao hợp kim cứngTiện tinh0,8–3,21.6Bước tiến nhỏ, mảnh dao sắcPhay thô3,2–12,56.3Dao phay mặt đầu, hợp kim cứngPhay tinh0,8–3,21.6Dao phay cầu hoặc mảnh gạt phoiMài tròn ngoài0,1–0,80.4Cổ trục được mài chính xácMài phẳng0,2–1,60.8Bề mặt chuẩn phẳngRà bóng0,025–0,40.1Bề mặt làm kín, căn mẫuĐánh bóng0.012-0.10.05Bề mặt bóng gương, cấp quang họcẢnh hưởng đến chi phíMỗi cấp độ cải thiện độ nhẵn bề mặt có thể khiến chi phí gia công tăng gần gấp đôi. Nâng cấp từ Ra 3.2 lên Ra 1.6 làm chi phí tăng 15–20%; từ Ra 1.6 lên Ra 0.8 tăng 25–35%; từ Ra 0.8 lên Ra 0.4 tăng 40–60% do yêu cầu mài. Để tối ưu chi phí chi tiết, hãy chỉ định cấp độ nhẵn thô nhất có thể chấp nhận cho từng bề mặt.Hướng dẫn ghi chú trên bản vẽGhi Ra theo micromet (μm) theo ISO 1302 hoặc micro-inch (μin) theo ASME Y14.36Chỉ áp dụng ký hiệu độ nhẵn bề mặt cho các bề mặt quan trọng; với các bề mặt không quan trọng, sử dụng trạng thái mặc định “sau gia công”Khi Rz là thông số quan trọng (đối với bề mặt làm kín), hãy ghi cả Ra và Rz để tránh hiểu nhầmĐối với chi tiết hình trụ, cần ghi rõ hướng đo (theo chu vi hoặc theo trục)
Công nghiệp 4.0 không còn là khái niệm — đó đã là thực tế trong sản xuất. Bài viết tìm hiểu cách cảm biến IoT, công nghệ bản sao số và phân tích dữ liệu ứng dụng AI đang chuyển đổi hoạt động gia công CNC từ phản ứng sang dự đoán, mang lại những cải thiện rõ rệt về chất lượng, hiệu quả và chi phí.Máy CNC kết nối IoTGiám sát rung động:Cảm biến gia tốc trên trục chính phát hiện dấu hiệu mòn dao trước khi xảy ra hỏng hóc 15 phút, từ đó kích hoạt thay dao tự độngBù nhiệt:Cảm biến nhiệt độ thời gian thực điều chỉnh vị trí các trục để duy trì độ chính xác ±2 μm trong suốt ca sản xuất 8 giờ.Mức tiêu thụ điện năng:Dữ liệu giám sát dòng điện được đối chiếu với lực cắt để xác định tốc độ chạy dao và tốc độ cắt tối ưu cho từng cặp vật liệu-dụng cụ.Lợi ích của bản sao sốChạy thử ảo:Các chương trình gia công chi tiết mới được mô phỏng với khả năng phát hiện va chạm toàn diện trước khi gia công vật liệu thực, giúp giảm 85% phế phẩm ở sản phẩm đầu tiên.Tối ưu hóa quy trình:Mô phỏng phát hiện các điểm chưa hiệu quả trong đường chạy dao, giúp giảm trung bình 12–18% thời gian chu kỳ.Bảo trì dự đoán:Các mô hình tuổi thọ linh kiện dự báo thời điểm cần thay ổ trục, vít me bi và tấm che ray dẫn hướng trước 4–6 tuần.Phân tích ROIChỉ sốTrước khi ứng dụng IoTSau khi ứng dụng IoTMức cải thiệnHiệu suất thiết bị tổng thể (OEE)62%81%+19 điểm phần trămTỷ lệ phế phẩm3,2%0,8%-75%Thời gian dừng máy ngoài kế hoạch180 giờ/năm32 giờ/năm-82%Chi phí dụng cụ420.000 USD/năm310.000 USD/năm-26%Templates29 đã triển khai giám sát IoT trên toàn bộ hệ thống máy CNC vào năm 2025, đạt thời gian hoàn vốn 14 tháng và xây dựng nền tảng cho việc tối ưu hóa gia công tự động bằng AI.